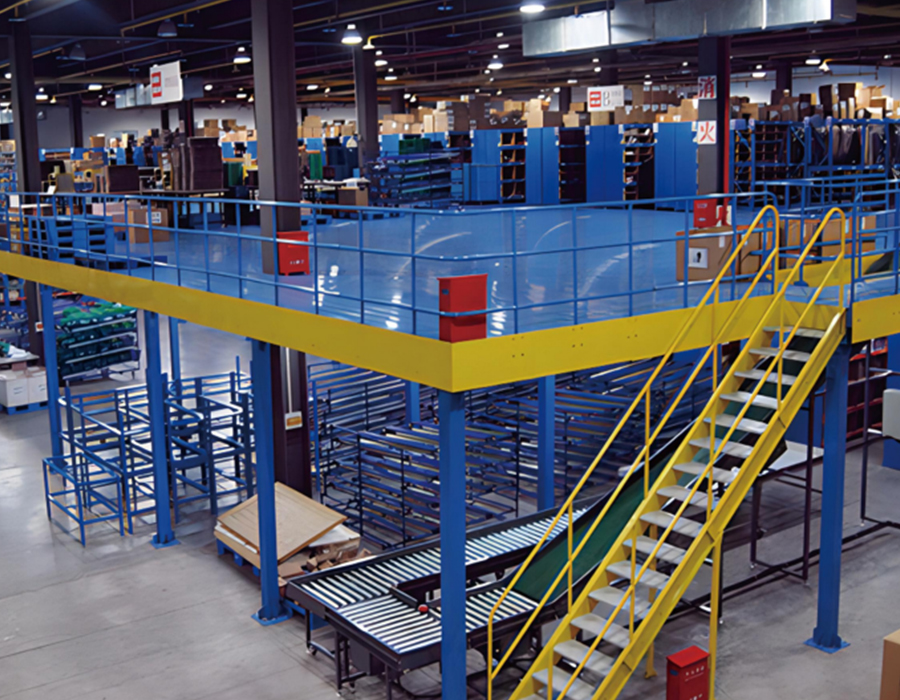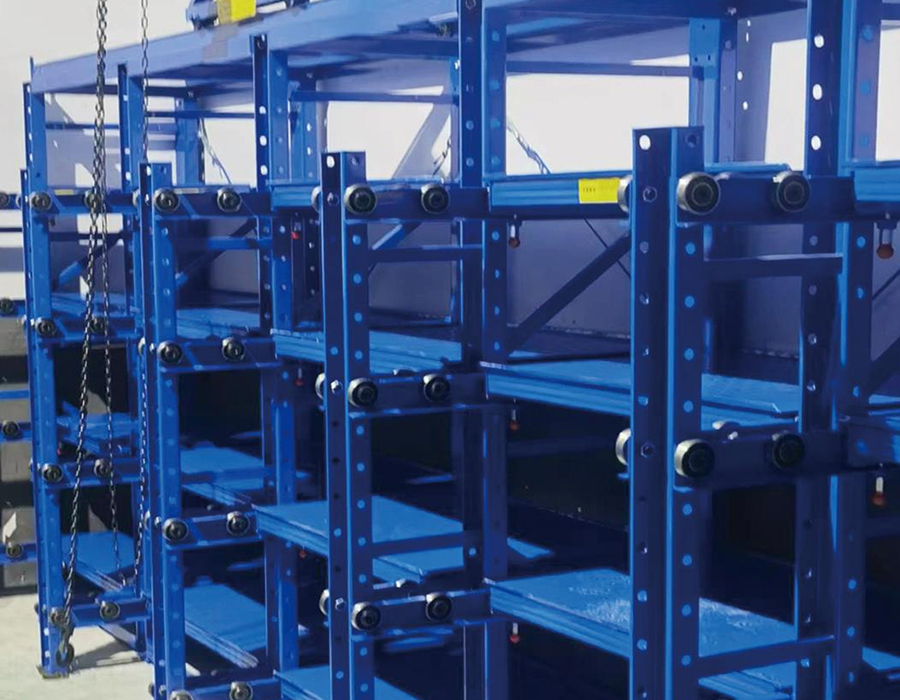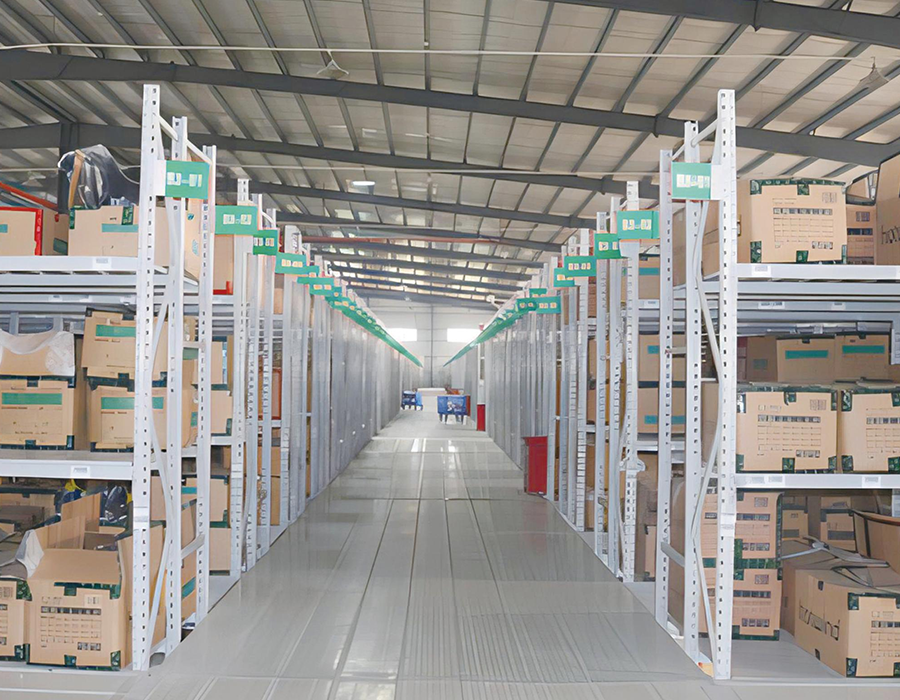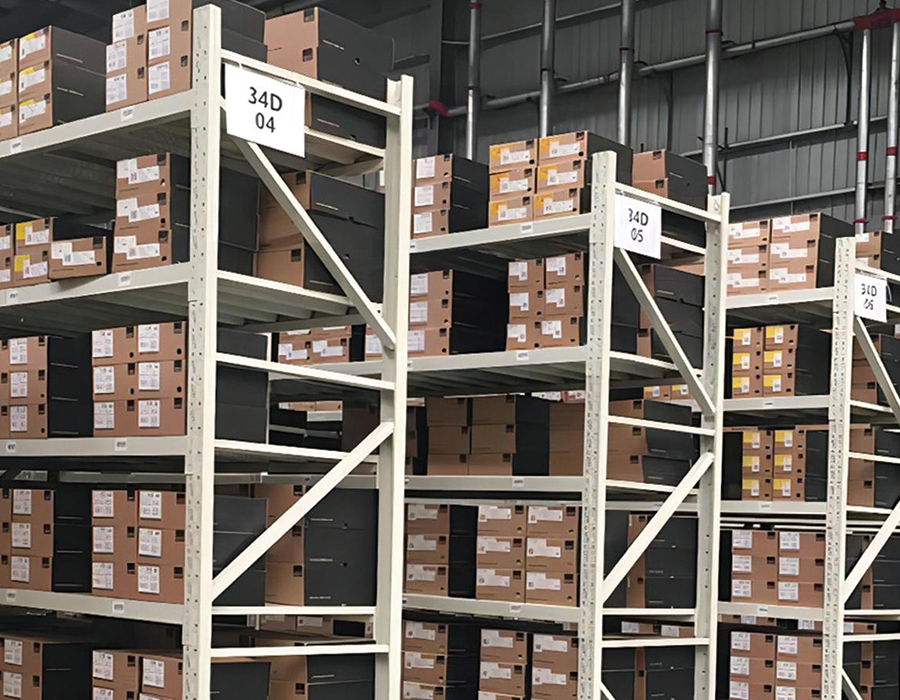
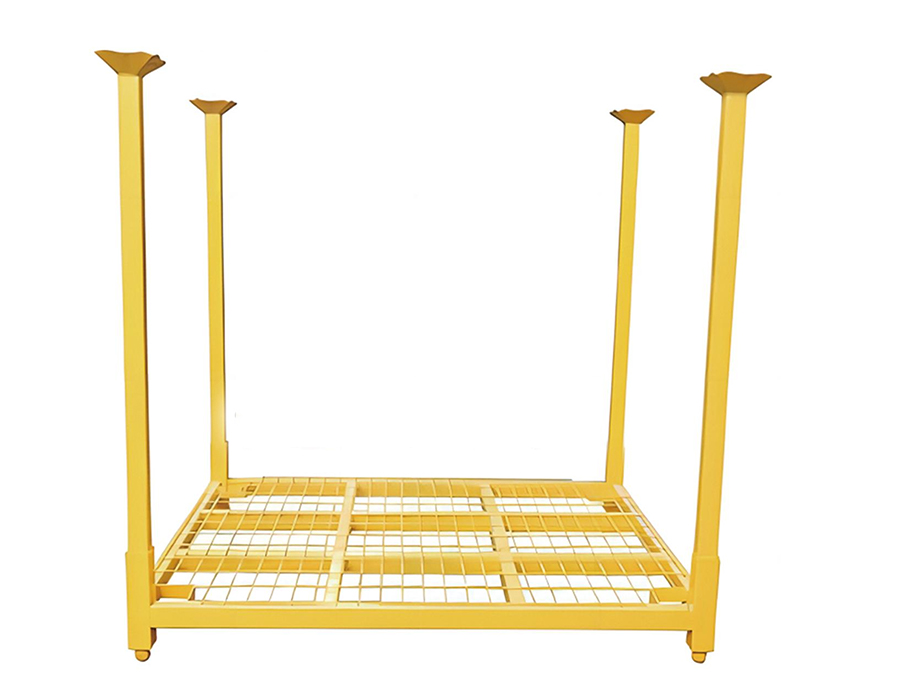
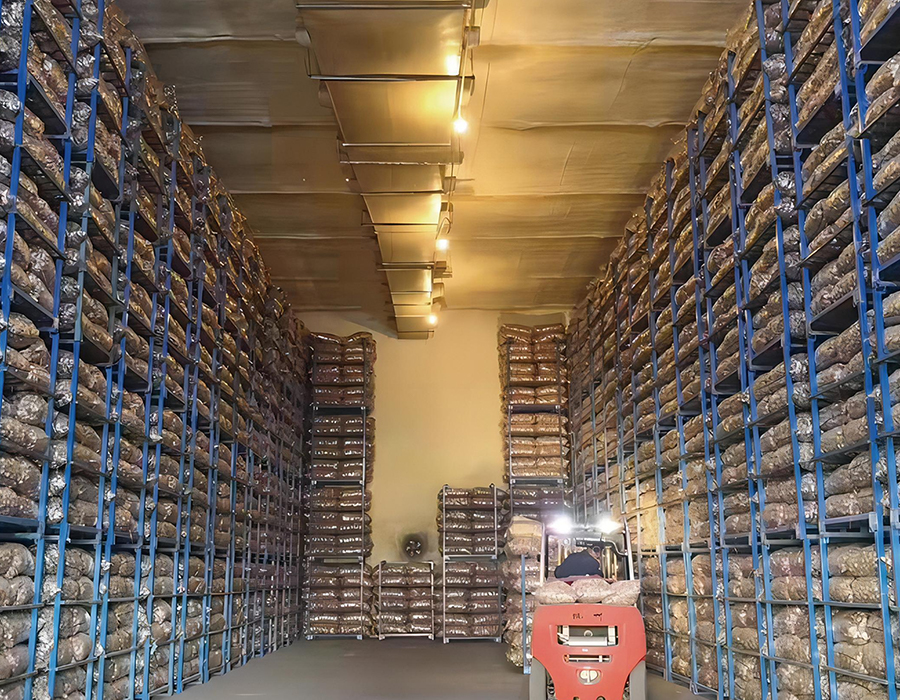
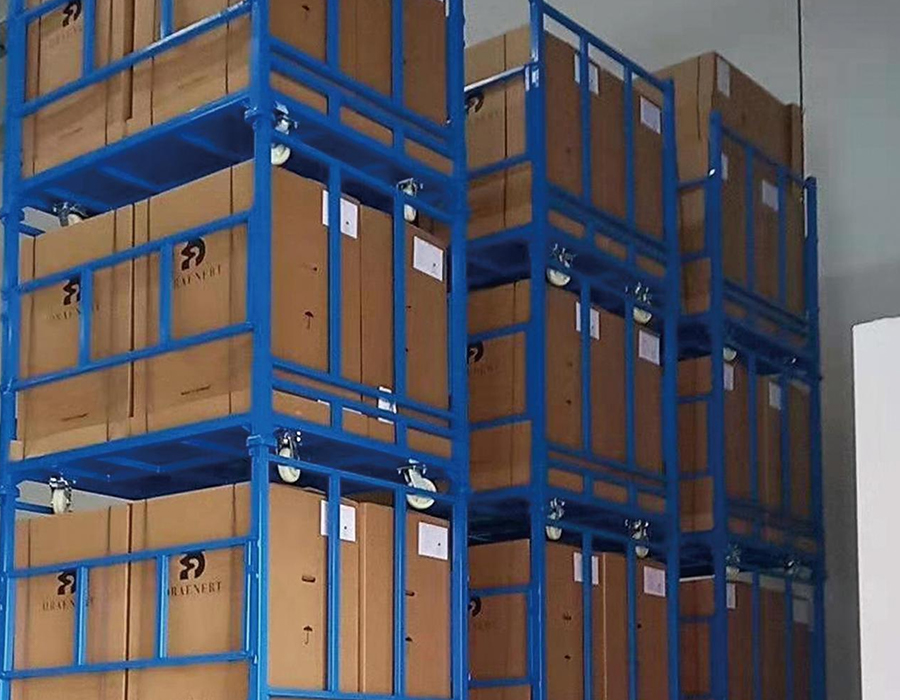
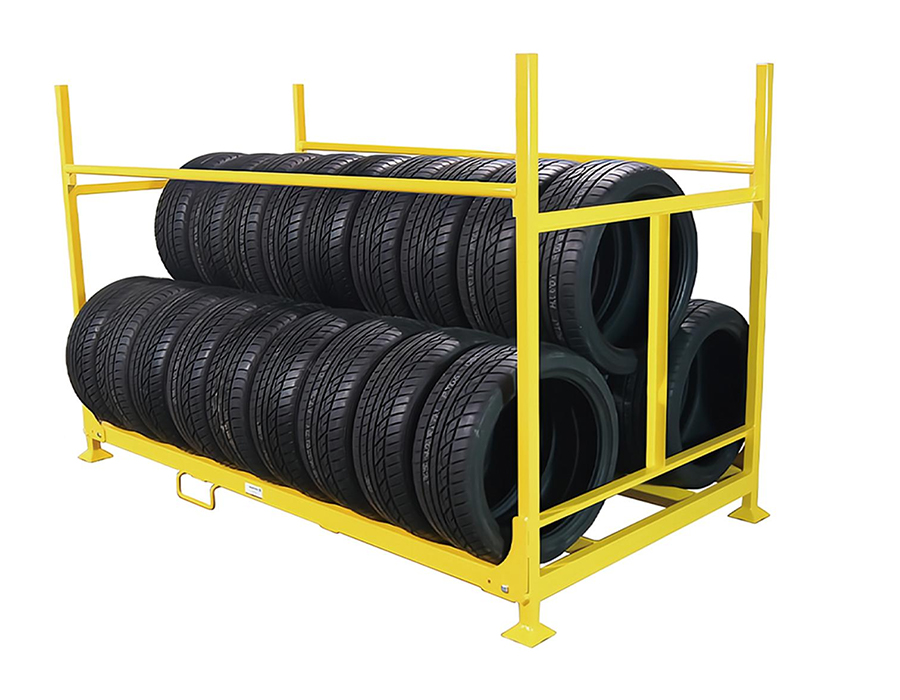
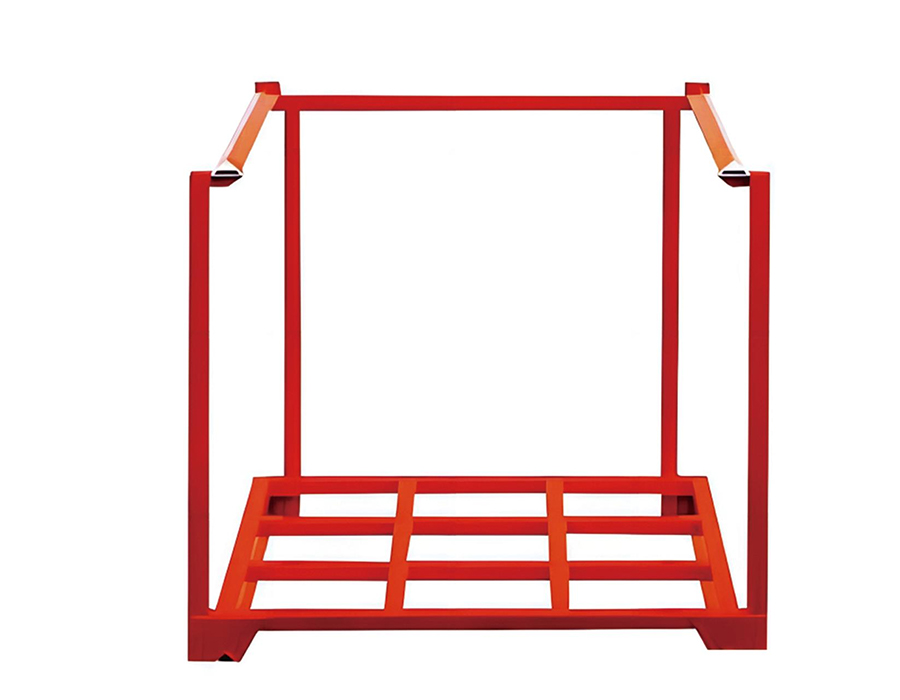
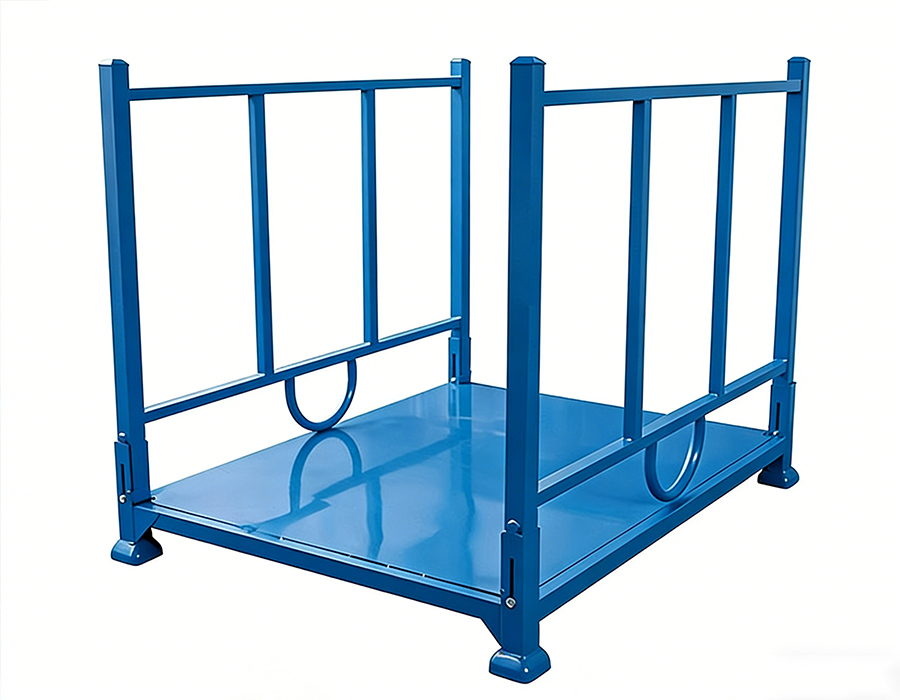
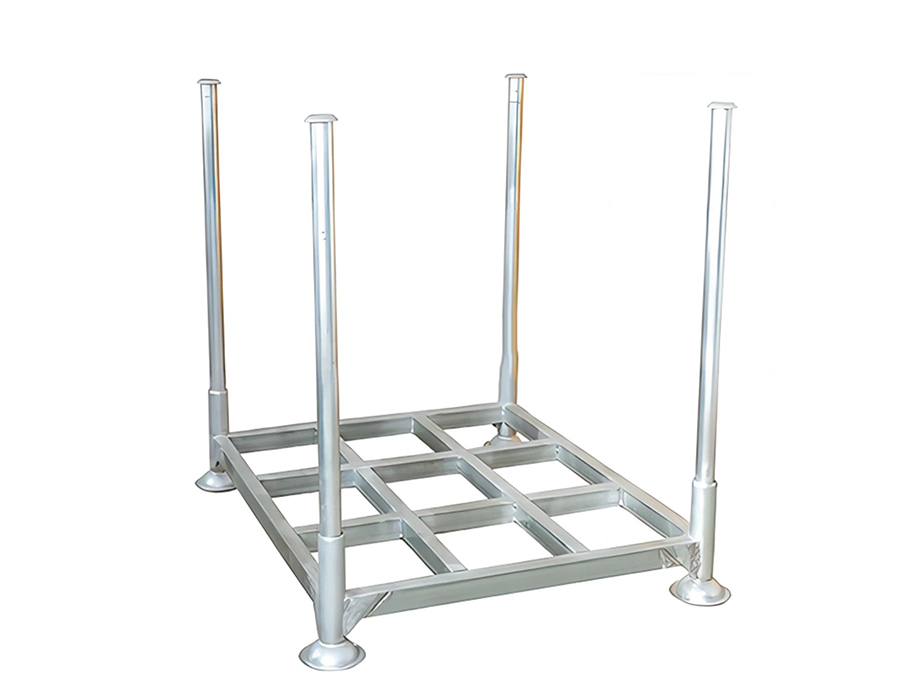
スタッカブル ラックは、フォークリフト操作および多段垂直スタッキング用に設計されたユニット化されたストレージ システムであり、さまざまな保管環境や製品タイプの多様な要件を満たすために、冷蔵保管用の固定式、折りたたみ式、ポストパレット、および反転グリッド構成で利用できます。
すべてのバリエーションは、構造の完全性と安定した多層スタッキング性能を実現するために高張力鋼から製造されています。冷蔵保存モデルは専門の防食基準に従って処理されており、低温高湿環境でも信頼性の高い長期性能を発揮します。折りたたみ式およびポストタイプのモデルは、空の状態では積載量が数分の一に減り、返送時の物流コストを大幅に節約できます。
製品設計は、貨物の可視性とアクセスの容易さをバランスさせています。オープンメッシュデッキのバリエーションにより、商品を移動させずに視覚的に在庫を確認できます。折り畳み機構と支柱の接続は、長期的な信頼性と低いメンテナンスのオーバーヘッドを実現するために、繰り返し耐久性テストによって検証されています。
食品コールドチェーン物流、製造原材料保管庫、自動車部品、屋外港湾ヤード、クローズドループサプライチェーンに広く導入されており、平方メートルあたりの保管密度を高め、全体的な倉庫保管および物流コストを削減するための柔軟で効率的なソリューションです。
シフト終了時の倉庫を想像してみてください。完成品のパレットが受け取りベイで待機し、原材料が中央の通路に並べられ、フォークリフトの運転手が数時間前に仕舞われたはずの製品の周りを歩き回っていま...
続きを読むフォークリフトが満載のパレットをラックビームに落とすと、構造物には静的重量以上の重量がかかります。フォークの歯がビームにぶつかったり、荷重が移動したり、サイクルを繰り返すと疲労が生じる可能...
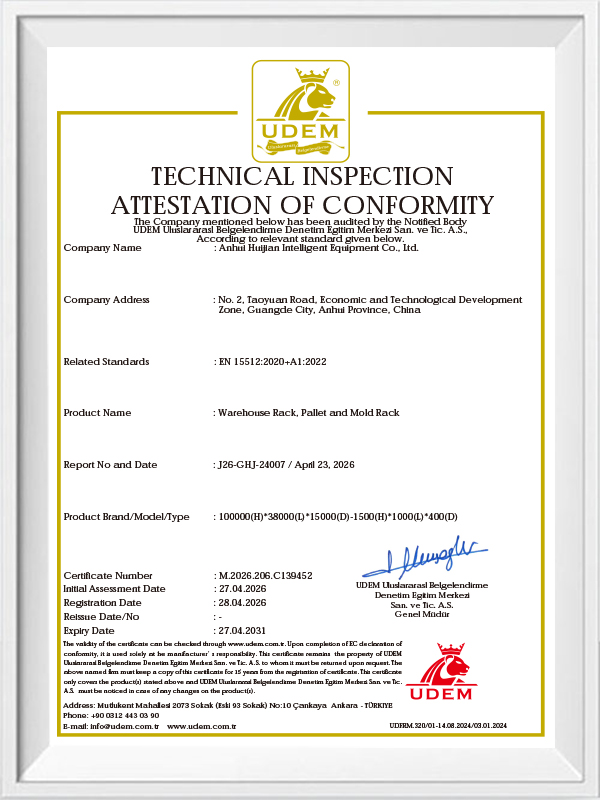
続きを読むAnhui Huijian Intelligent Equipment Co., Ltd.は最近、安徽省広徳市にある生産施設の包括的な現場検査のため、ドイツの倉庫保管および物流ソリューション会社...
続きを読むモールドラックがコアワークフローツールである理由 射出成形、ダイカスト、スタンピング、ゴム成形など、金型に依存する生産環境では、金型室がボトルネックになる可能性があります。オペ...
続きを読む軽量ボルトレス棚とは何ですか? 軽量ボルトレス棚 は、ナット、ボルト、ネジを必要とせずに、小さくて軽いアイテムを収納できるように設計された一種の収納ラックです。代わりに、フレー...
続きを読むスタッキング機構 倉庫のスタックラック — 上部ラックのコーナーポストが下部ラックのカラーソケットまたはレセプターカップに収まる場所 — 機械的には簡単に見えますが、この接続の形状は、積み重ねられた支柱の横方向の安定性と、荷重下で安全に達成できる実際の最大段数の両方を左右します。カラーソケットへのポストの嵌合深さは最も重要な寸法です。嵌合深さが不十分な場合、偏心荷重下で上部ラックが揺動する可能性があり、一方、カラー上のポストの高さが高すぎると、カラーが横方向の拘束を提供する前にポストの座屈が発生する可能性があります。
ほとんどの標準的な倉庫用金属スタック ラック設計では、ポストの係合深さ 50 ~ 80 mm が使用されており、均一に分散された荷重の下で 2 段または 3 段のスタッキングに適切な横方向の拘束が提供されます。ただし、荷重が中心からずれて配置されると、不規則な形状の部品、長い棒材、または部分的に充填されたコンテナを保管する場合によく発生しますが、偏心した荷重により、カラー接続部が抵抗しなければならない転倒モーメントが発生します。 3 段または 4 段の高さでは、荷重の偏心から最下部のカラー接続部までのモーメント アームによって、ベースでの横方向の力が段の高さの数倍になります。つまり、1 段では構造的に問題にならない偏心でも、同じ荷重の 4 段では安定性の問題になる可能性があります。
多層倉庫スタックのラック柱の設計チェックを支配するのは、軸方向の圧縮能力ではなく、スチール製の支柱はほとんどの場合、純粋な圧縮では適切です。しかし、カラー係合点での軸方向と曲げの組み合わせの相互作用であり、支柱は上部の重量によって同時に圧縮され、カラーからの横方向の拘束反力によって曲げられます。偏心の仮定や特定の荷重に対する最大段数を指定せずに、静的なアキシアル荷重のみによってスタック ラックを評価するメーカーは、不完全な仕様を提供していることになります。 3 段以上のスタック ラックを運用している購入者は、ラックごとの定格荷重だけでなく、結合された荷重相互作用データを要求する必要があります。
垂直コーナーポスト 倉庫の金属製のスタックラック いくつかの断面プロファイルで製造されており、それらの選択は構造性能だけでなく、カラーのフィット感の一貫性、表面の損傷耐性、衝撃後の修復のしやすさにも影響します。最も一般的な 3 つのポスト プロファイルは、丸チューブ、角チューブ、およびアングル セクションであり、それぞれに明確な特徴があり、動作環境に応じて多かれ少なかれ適したものになります。
| プロフィールを投稿する | 構造効率 | 首輪のフィット感の一貫性 | 衝撃ダメージの挙動 | 代表的な用途 |
| 丸管 | 高 — 全方向に等しい強度 | 優れています - 円形ソケットは自動センタリングです | 全体的なセクション損失なしで局所的にへこみます | 耐久性に優れた高層スタッキング |
| 角管 | 良い — 向きに依存します | 良好 — コーナーの位置合わせが必要です | コーナーダメージにより断面が大幅に減少 | 中規模、標準的な倉庫用途 |
| アングル部 | 中程度 - 開いたセクションはねじれの影響を受けやすい | 中程度 - アライメントに依存する | 側面衝突時に起こりやすい脚の変形 | 軽作業、取り扱い頻度は低い |
丸管ポストには、過小評価されがちな構造上の利点があります。つまり、極慣性モーメントがすべての横方向で等しいため、横方向の荷重が正面、横、または斜めからかどうかに関係なく、曲げに均等に抵抗します。これは、潜在的な先端荷重の方向が予測できないスタック ラック用途では特に重要です。フォークリフトが積み重ねられた柱をどの角度からでも押し出すと、アプローチ方向に関係なく同じ抵抗に遭遇します。対照的に、角形チューブポストは、チューブの面と一致する重心軸の周りの曲げ抵抗が高くなりますが、斜めのフォークリフトの衝撃時に最も一般的に荷重がかかる方向である対角軸の周りの曲げ抵抗は低くなります。ヘビーデューティー用 倉庫のスチールスタックラック 混雑したフォークリフト環境で動作する場合、丸型チューブポストは、同等またはそれ以下の壁厚にもかかわらず、衝撃耐性において角型チューブよりも常に優れています。
倉庫の積み重ねラックの水平耐荷重プラットフォームであるデッキは、製品の安定性、デッキ構造全体の荷重分散、さまざまな種類の製品の積み下ろしの実用性に直接影響するいくつかの構成で製造されています。保管される製品に対して間違ったデッキ構成を選択することは、製品の損傷、取り扱いの困難さ、デッキの早期摩耗の原因となることがよくありますが、より慎重な仕様プロセスで回避できます。
溶接ワイヤメッシュデッキはデッキ表面に通気性と視認性を提供するため、空気の流れの恩恵を受ける保管製品、つまり結露しやすい自動車部品、積み降ろさずに検査が必要な食品グレードの容器、ラックを開けずに在庫確認のために見える必要があるコンポーネントなどに適しています。ワイヤーメッシュの限界は、単位面積当たりの耐荷重能力が同等の材料重量の固体板よりも低く、メッシュの開口部が突き出た留め具、ケーブルタイ、または不規則な梱包に引っかかり、表面上で荷物を滑らせたり引きずったりするときに損傷を引き起こす可能性があることです。メッシュ ワイヤーの直径と開口部のサイズは、デッキ上に配置される可能性のある最小のコンポーネントまたは梱包要素に一致させる必要があります。50 mm × 50 mm のメッシュ開口部は、自重で部分的にメッシュに侵入する可能性がある小さな箱に入った部品を保管するラックには大きすぎます。
通常 3 ~ 6 mm の冷間圧延または熱間圧延鋼であるソリッド プレート デッキは、不規則な底の製品からの集中荷重をメッシュより効果的に分散する連続的な支持面を提供します。これらは、ベースの設置面積が小さい製品、つまり円筒形のコンテナ、成型鋳物、またはメッシュ グリッド全体にまたがるのではなく 1 つまたは 2 つのメッシュ ワイヤのみに置かれる製品を保管する場合に最適です。実際の制限は重量です。厚さ 5 mm の 1,200 mm × 1,000 mm のソリッド プレート デッキでは、空のラックの重量が約 47 kg 増加します。この重量は、頻繁に扱われ、位置が変更される倉庫のスチール製スタック ラックのフリート内で急速に蓄積されます。
波形またはリブ付きの鋼製デッキには、構造効率の利点があります。プロファイルされたセクションは、同じ材料厚さの平板よりも大幅に高い曲げ抵抗を提供し、自重を比例的に増加させることなく、デッキのスパン容量を増やすことができます。表面の隆起は、平底の製品に対してある程度の横方向の拘束も提供し、取り扱い中の滑りを軽減します。限界は洗浄です。製品の残留物、潤滑剤、および微粒子による汚染はデッキのフルートに蓄積し、完全に除去するのが難しいため、波形デッキは、表面の衛生状態を検証する必要がある食品と接触する環境や薬学的に規制された保管環境には適していません。
空の倉庫のメタル スタック ラックは、生産サイクルや在庫サイクルによってラックの使用率が変動する施設において、スペース管理に重大な課題をもたらします。完全な生産を実行するには、500 個のラックを同時にアクティブに使用する必要がある場合があります。実行の間に、これらのラックは他の操作に必要なスペースを占有せずに保管する必要があります。ネスティング (ラックを折りたたんで、複数の空のラックを 1 つの設置面積内に保管できるコンパクトな構成) が主な解決策ですが、ネスト率とネスティングを実現するメカニズムはラックの設計によって大きく異なり、保管スペースの計算をはるかに超えて運用効率に影響を与えます。
ネスト率は、積載された 1 つのラックの垂直方向のスペースを、折りたたまれた空のラックの数で表します。 4:1 のネスティング比率は、4 つの空のラックが 1 つの積載ラックの高さに積み重ねられることを意味し、空のストレージ スペース要件がアクティブなストレージ スペースの 25% に削減されます。高いネスティング率を達成するには、折りたたんだときにデッキ表面から上のラックのコーナーポストの高さを最小限に抑える必要があります。これは、実際には、ネスティング中にポストを折り畳むか、取り外すか、デッキレベルより下に落とす必要があることを意味します。折りたたみポスト設計は、最高のネスティング比 (多くの場合 5:1 または 6:1) を実現しますが、ヒンジ ポイントに機械的複雑さが生じ、乱暴な取り扱い環境では損傷を受けやすく、ポスト ラッチが完全に係合していることを確認するために使用前に毎回検査する必要があります。
先細の支柱形状を備えた固定支柱ラック (各支柱の上部の直径が下部よりもわずかに小さいため、上部の空のラックの支柱が、負荷がかかっているときよりも下部ラックのカラー ソケット内でさらにスライドすることができます) は、機械的な折りたたみコンポーネントを使用せずに 3:1 ~ 4:1 のネスティング比を実現します。このシンプルな設計により、メンテナンスの必要性が軽減され、積載中にポストの崩壊を引き起こすラッチのない折り畳みの故障モードが排除されます。その代償として、折りたたみ設計よりもネスティング率が低くなり、ネスティング操作では積み重ねの際に慎重な垂直方向の位置合わせが必要となるため、大量の空ラックの統合操作ではネスティング プロセスが遅くなります。
Huijian の倉庫用メタル スタック ラック シリーズは、社内 R&D センターを通じて開発された支柱の形状とカラーの寸法を使用して、複数のネスティング構成にわたって設計されており、荷重クラスごとにネスティング比率を最適化しています。これにより、積載されたスタッキング条件下でポスト カラーのかみ合いの構造的信頼性を犠牲にすることなく、空のラック保管場所が消費する床面積が最小限に抑えられます。
屋外の中継エリア、海辺の物流施設、食品加工環境、または化学倉庫で使用される倉庫のスチール製スタック ラックは、標準の粉体塗装だけでは複数年の耐用年数にわたって確実に対処できない腐食の問題に直面しています。利用可能な表面処理の階層とその選択を決定する条件を理解することは、早期の再コーティングや交換を必要とせず、必要なサービス期間を通じて構造の完全性と外観を維持するスタック ラックを指定するために不可欠です。
表面処理の防食性能は通常、ISO 9227 に基づく塩水噴霧試験時間を使用して比較されます。これにより、試験時間枠内で比較できるように腐食環境が促進されます。スタック ラック処理の一般的なパフォーマンス ベンチマークは次のとおりです。
屋内保管と屋外ステージングの間を移行するスタック ラック(自動車および建築資材のサプライ チェーンにおける一般的な運用パターン)では、二層エポキシ - ポリエステル システムが最も実用的な仕様です。標準の粉体塗装よりも耐食性が大幅に向上し、25 ~ 35% のコスト プレミアムがあり、局所的な損傷が発生した場合は、互換性のある現場で適用されるコーティングで完全に修復可能です。
倉庫用スタックラックの定格容量は、荷重がデッキ表面全体に均一に分散され、荷重の重心がラックの幾何学的中心に位置するという仮定に基づいて計算されます。実際には、どちらの仮定も日常的に破られています。また、積み重ねられたラック構成における不均一な荷重の構造的影響は、単一の床置きラックでの同じ荷重の偏心よりも深刻です。これは、偏心は積み重ねられた支柱の高さによって増幅されるためです。
スチールコイルや円筒形のコンポーネントを積んだラックが、配置中にデッキの片側に転がることを考えてください。デッキがわずかに平らでない場合や、製品が斜めに置かれている場合には、これは珍しいことではありません。 1,000 kg の荷重をデッキの中心線から 200 mm オフセットすると、デッキ レベルで 200 kg・m の転倒モーメントが発生します。単層構成では、このモーメントは、ベースのカラー接続とフォークリフトのポケットの形状によって抵抗されます。 3 段スタックでは、最上段の同じ 200 mm の偏心により、ベースで 3 倍大きくなる累積横力が発生します。また、ラック支柱の安定化ベース幅 (最も外側のカラー係合点間の距離) は、比例して増加していない可能性があります。実際の結果は、単層の使用では視覚的に許容可能で構造的に安全な積載方法が、多層スタッキングでは真の不安定性のリスクを引き起こす可能性があるということです。
倉庫のスチールスタックラックを上位構成で運用する施設は、高所でのオフセンター荷重の安定性への影響を直感的に理解するためにオペレーターに依存するのではなく、センタリング規律に対処する明示的な荷重プロトコルを実装する必要があります。実際のプロトコル要素には、デッキ表面の塗装または溶接された中心線マーカー、デッキ端の最大許容オーバーハング マーカー、および「中央に荷重する」という一般的な指示ではなく、ミリメートル単位で表現された明確な最大偏心制限が含まれます。この用語はオペレーターによって解釈が異なります。
倉庫の金属スタック ラックのベース フレームにあるフォークリフト エントリ ポケットは、ラック システムと施設内のすべてのマテリアル ハンドリング機器の間のインターフェイス ポイントですが、その設計は、独自の機能要件を備えたエンジニアリング コンポーネントではなく、寸法的な後付けとして扱われることがよくあります。ポケットの幅、深さ、入口の形状、およびポケット チューブとベース フレーム間の構造的接続はすべて、ハンドリング サイクル タイム、ラックの損傷率、混合フォークリフト全体でのフォークの噛み合いの一貫性に測定可能な影響を与えます。
フォーク ポケットの入口幅は通常 160 mm または 185 mm で指定され、カウンターバランス トラックおよびリーチ トラックのフリート全体で使用されている 2 つの最も一般的な標準フォーク幅に対応します。 160mm のポケット幅は、片側あたり 5mm のクリアランスを持つ 150mm の標準フォークを受け入れます。これは、位置合わせされたエントリーには十分ですが、横方向のフォークの位置決め誤差や、同じ公称仕様のフォークペア間のわずかな幅の変動に対する許容度はありません。ポケット幅を 185 mm に増やすと、片側あたり 12.5 mm のクリアランスが追加され、フォークの挿入に必要な精度が大幅に減少し、フォークリフトが混在する施設での位置ずれによる挿入によるポケットリップの衝撃の頻度が 50 ~ 70% 削減されます。より広いポケットによる構造上のデメリットは無視できます。ラックの損傷が軽減されるという運用上の利点は非常に大きいです。
ポケットエントリーの面取り形状 (ポケットエントリーが切断または形成される角度) は、エントリー中にフォークの先端がポケットにどのように接触するかに影響します。面取りのないスクエアカットのポケット開口部は、位置がずれたフォークからの衝撃力をポケットリップコーナーの一点に集中させ、ポケットチューブの壁の変形と裂けを進行させます。ポケットエントリーの外面にある 30 ~ 45 度の面取りにより、衝撃力が長い接触線全体に分散され、フォークチップがチューブの壁ではなくポケットに偏向されます。このシンプルな製造の詳細により、材料コストを増加させることなく、混雑したフォークリフト環境で頻繁に使用されるポケットの耐用年数が 2 ~ 3 倍に延長されます。必要なのは、製造中にポケットの入り口で二次成形または切断操作を行うだけです。
当社の倉庫用スチール スタック ラックは、58,000 平方メートルの広徳施設の 6 つの専用生産ラインで製造されています。そこでは、ポケット エントリの形状が生産デフォルト (アップグレード オプションではなく) として完全な面取りプロファイルで標準化されています。これは、この詳細による現場損傷率の長期的な削減が、大規模な追加製造ステップを十分に正当化するためです。
産業用に活発に使用されている倉庫スタック ラック フリートは、耐用年数にわたって衝撃や過積載、環境への曝露などによる損傷が蓄積する減価償却資産です。損傷が特定の場所で確認できる固定ラック システムとは異なり、スタック ラックは施設、顧客、生産エリア間を移動し、損傷イベントがフリート全体に分散されるため、体系的な管理アプローチがなければ状態の追跡が困難になります。正式な追跡および検査プロトコルが欠如している 50 ラックを超えるラックを運用する施設では、対応インシデントや監査によって物理的な検査が必要になった場合にのみ、フリートの大部分が基準を下回る状態にあることが日常的に発見されます。
効果的なスタック ラック フリート管理システムは、個々のラックの識別、定期的な状態検査、および廃棄の決定基準という 3 つの異なる運用要件に対応します。個々の識別を行うには、各ラックに一意の識別子(刻印された金属タグ、ベースフレーム上のレーザーマーキングされたコード、または埋め込まれた RFID チップのいずれか)を保持する必要があります。これにより、物理ラックと追跡システムの保守記録がリンクされます。バーコード ラベルは、産業用ラック環境では最も耐久性の低いオプションです。繰り返しの洗浄、フォークの接触、屋外での UV 暴露により 12 ~ 24 か月以内に剥離します。鉄骨構造自体に刻印またはレーザーマークされた識別子は永続的なものであり、複数年の使用を目的としたラック フリートでは標準として指定する必要があります。
倉庫の金属スタック ラックの検査基準は、各ラック タイプと動作環境に関連する特定の損傷モードに適合させる必要がありますが、ベースライン検査プロトコルでは、定義された間隔で次の条件に対処する必要があります。
退職基準は、主観的な状態の説明ではなく、具体的な測定可能な閾値として表現されるべきです。 「著しく損傷した場合は撤去する」というラックの撤去ポリシーにより、検査官間で一貫性のない決定が生じます。 「ポストの曲がりが 500mm あたり 5mm を超えた場合、カラーソケットがポストの最小 40mm の係合を達成できない場合、または溶接亀裂の長さが 10mm を超えた場合に作業を終了する」というものは、基本的な訓練を受けた担当者によって大規模なフリート全体に均一に適用できる、一貫性のある監査可能な決定を生み出します。
私たちの専門チーム
あなたをサポートする準備ができています。