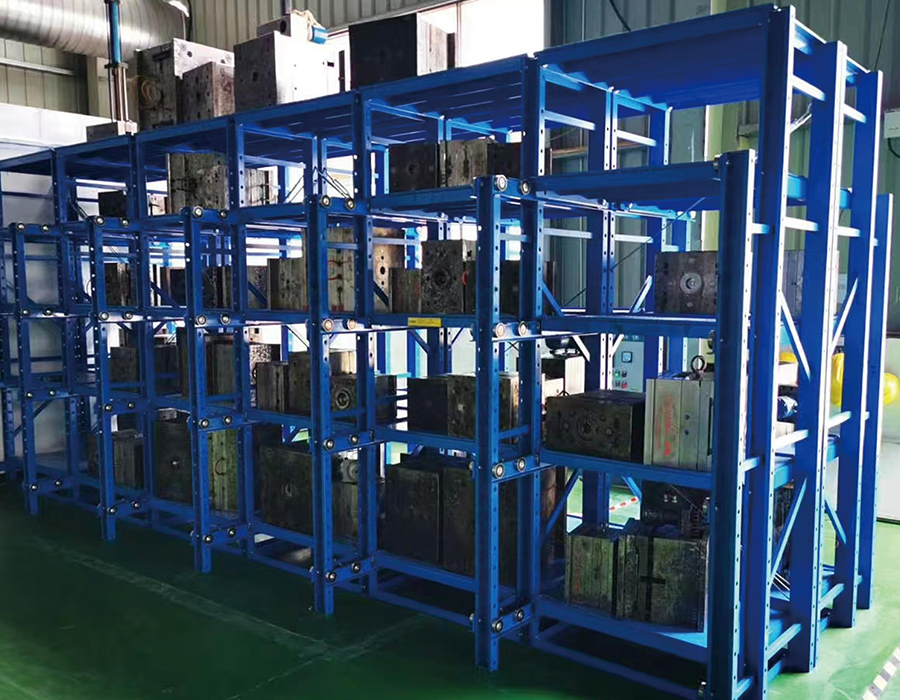
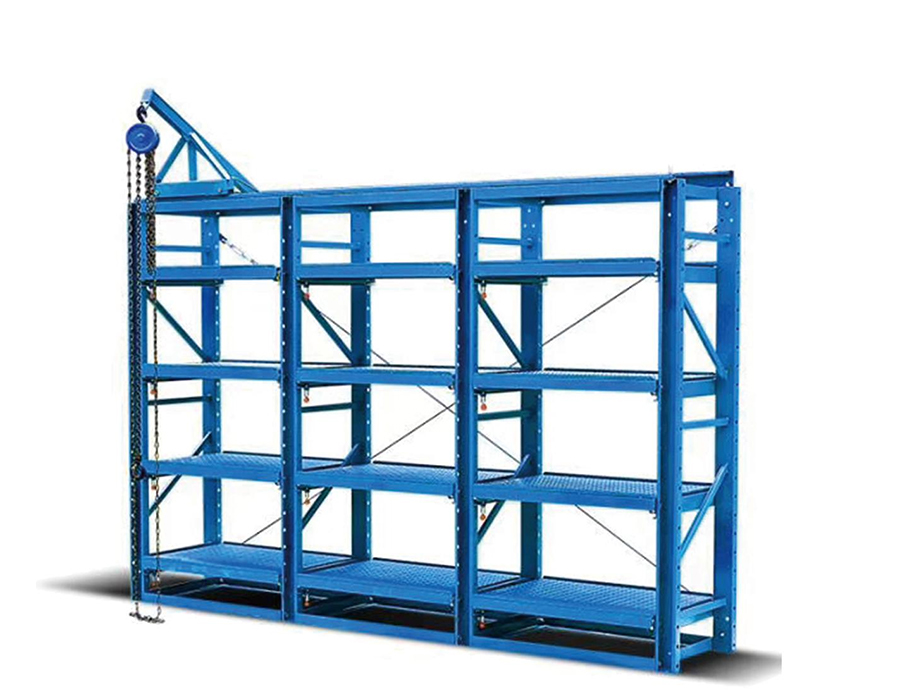
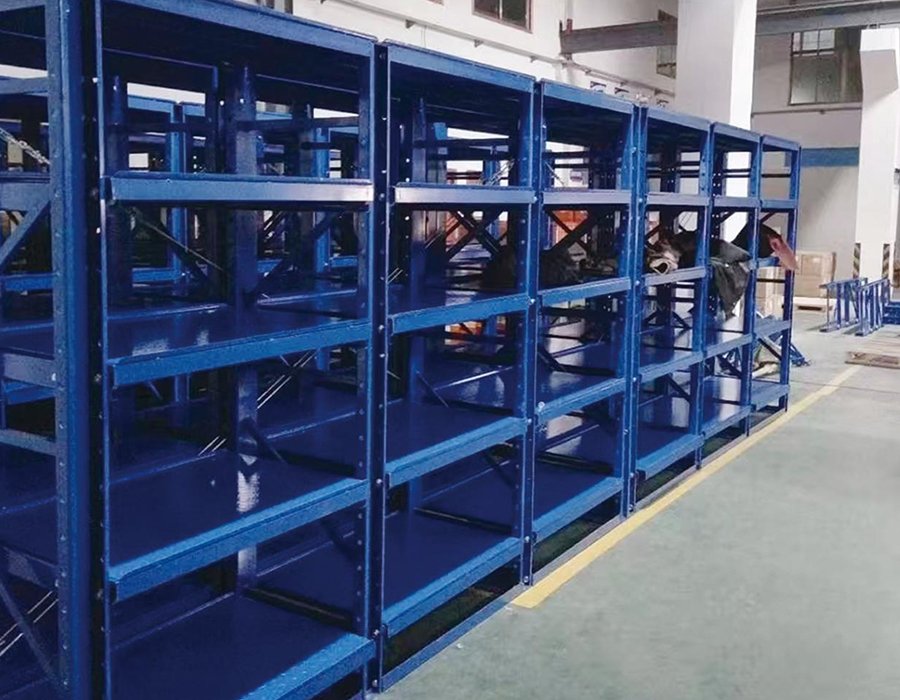
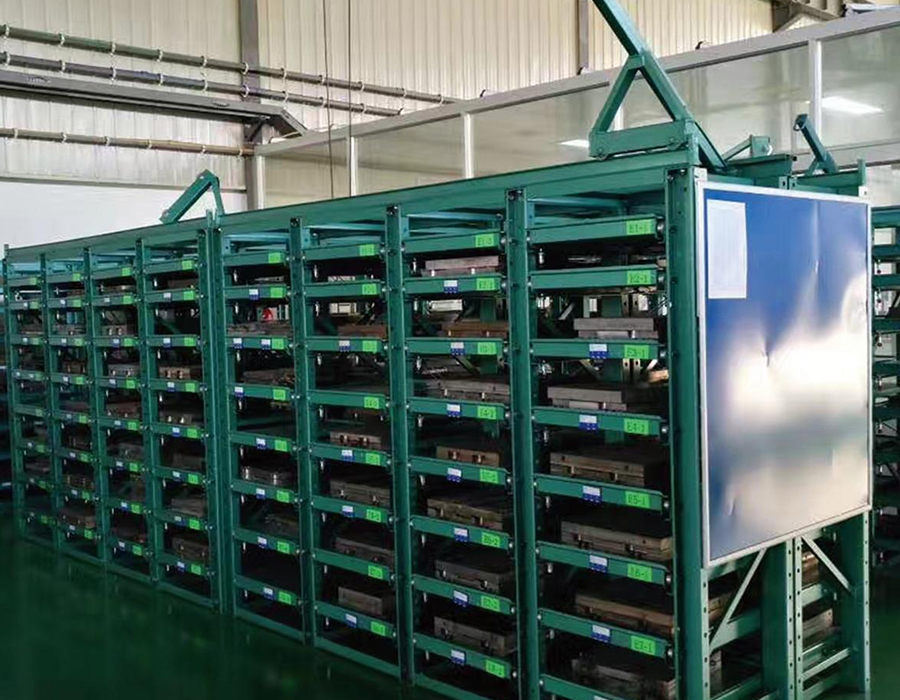
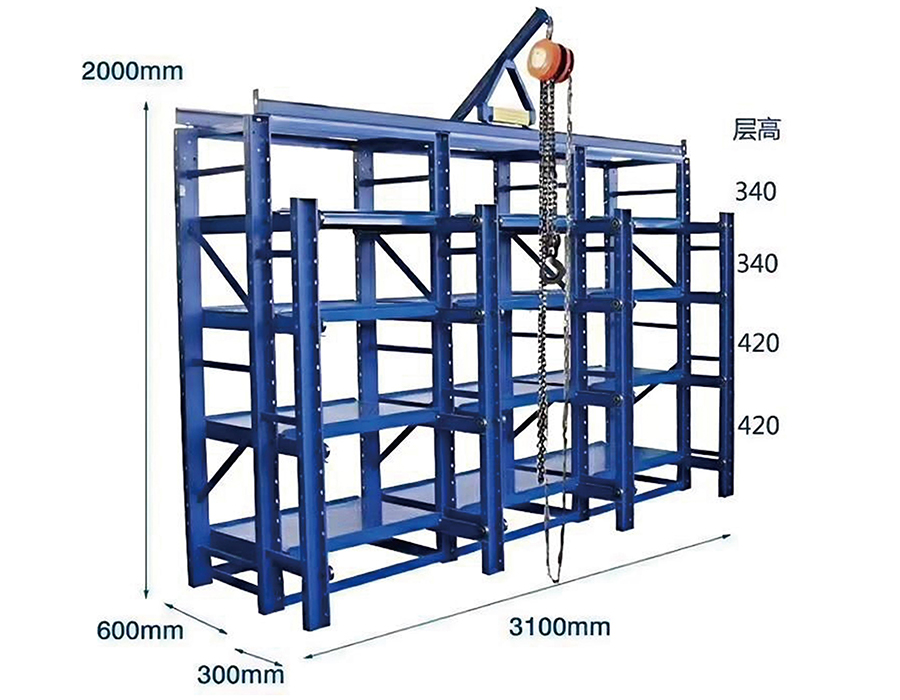
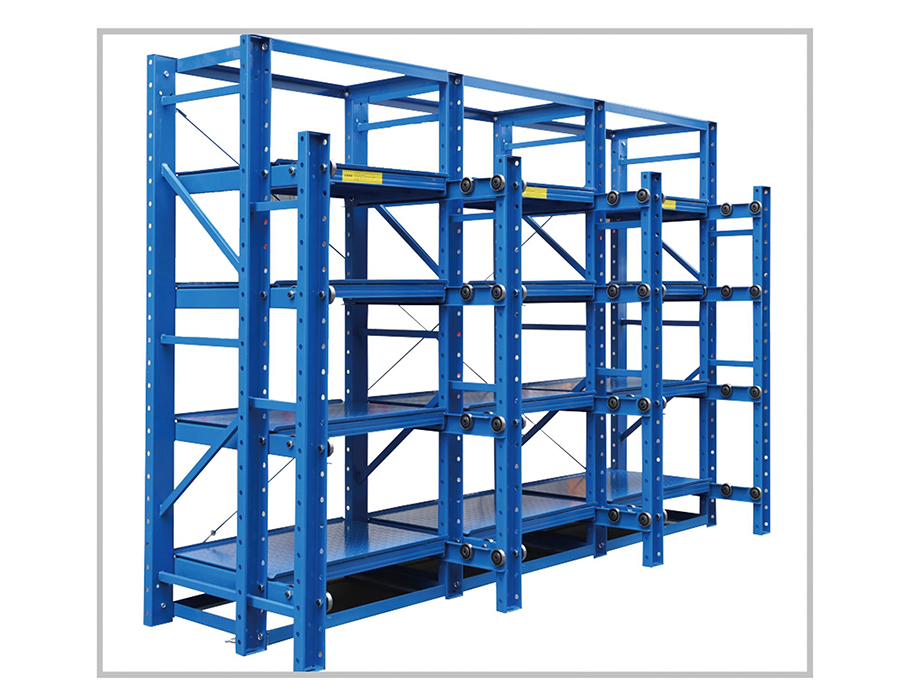
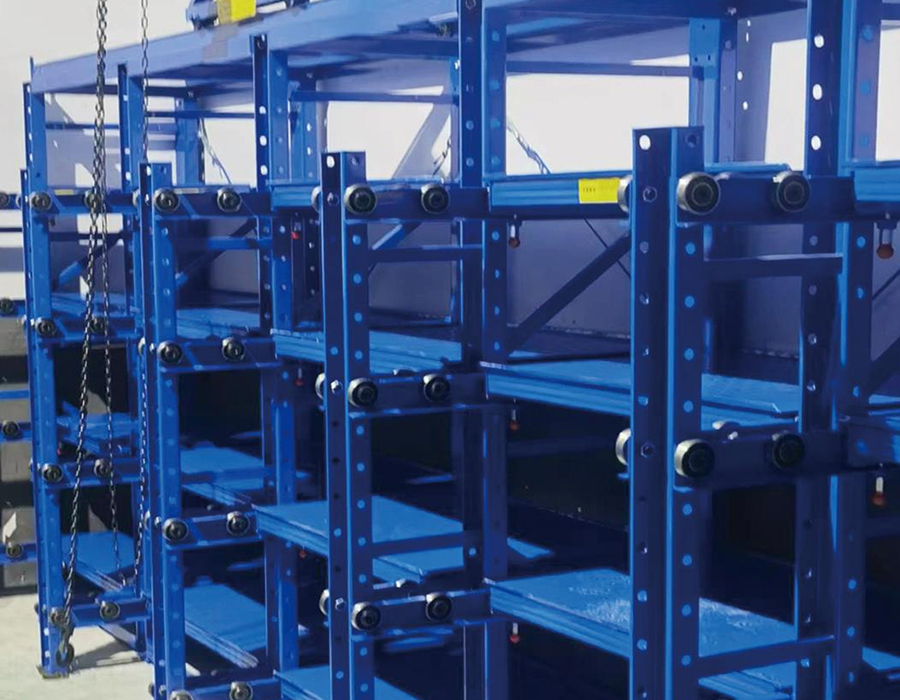
引出しタイプの金型ラックは、工業用工具の組織的な保管、分類、および取り出しを目的として設計された保管システムであり、さまざまな製造環境におけるさまざまな金型の寸法、重量、およびアクセス頻度に合わせてセミオープンおよびフルオープン構成で利用できます。
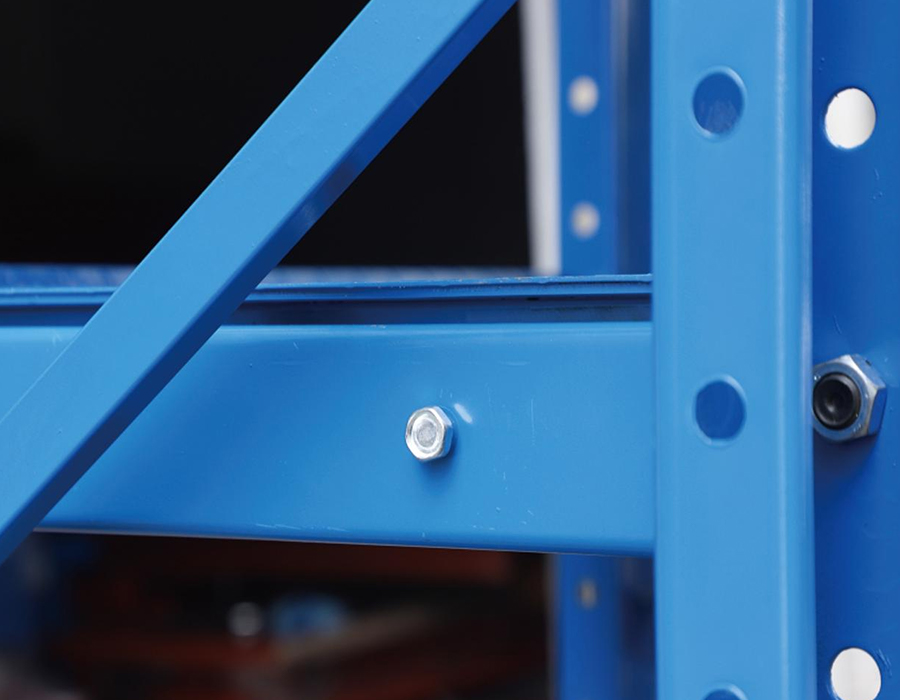
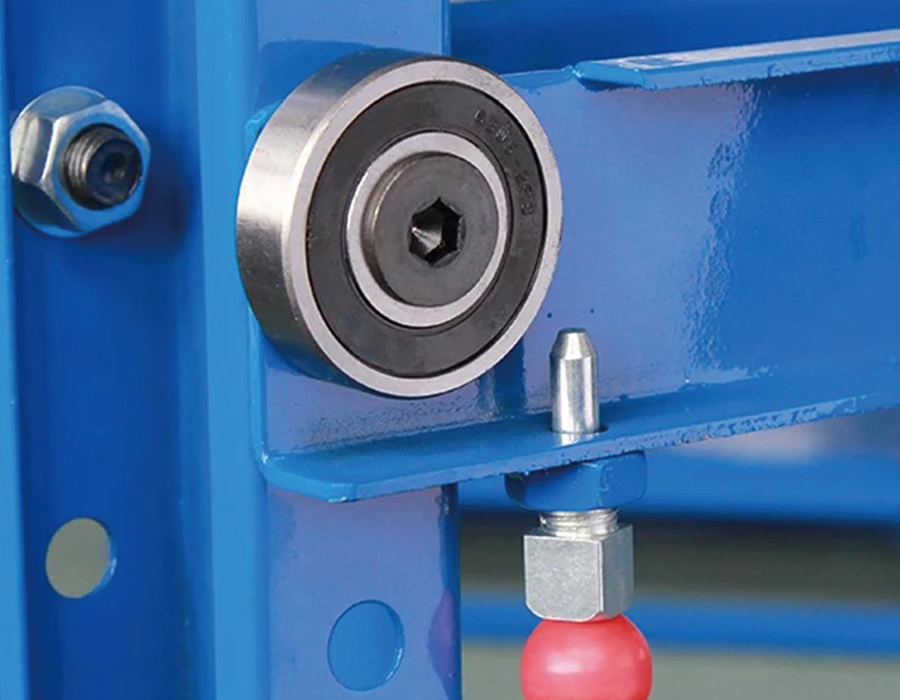
主な構造は、高張力チャンネル鋼または冷間圧延鋼材の支柱とクロスビームで構成され、精密なスライド式取り付けられた引き出しがスムーズで楽な操作を実現します。各引き出しには位置決め安全ロックと脱落防止固定ネジが取り付けられており、保管中の金型の安定性を維持し、意図しない位置ずれによる損傷を防ぎます。
引き出しあたりの耐荷重は 200 kg ~ 3,000 kg です。フルオープンの頑丈モデルは引き出しあたり 1,200 kg をサポートし、天井クレーンや大型フォークリフトを使用せずに積み込みと取り出しを行うための統合されたホイスト装置が付属しています。インターロック機構により、複数の引き出しが同時に拡張されることが構造的に防止され、複数のオープン段に伴う重心の不安定リスクが排除されます。
錆びにくく、湿気やほこりを抑制する表面処理により、保管された工具を環境劣化から保護します。主な用途には、機械製造、自動車用工具、射出成形、エレクトロニクス製造などがあります。これにより、金型交換効率が大幅に向上し、工具の摩耗や損傷のコストが削減されます。
シフト終了時の倉庫を想像してみてください。完成品のパレットが受け取りベイで待機し、原材料が中央の通路に並べられ、フォークリフトの運転手が数時間前に仕舞われたはずの製品の周りを歩き回っていま...
続きを読むフォークリフトが満載のパレットをラックビームに落とすと、構造物には静的重量以上の重量がかかります。フォークの歯がビームにぶつかったり、荷重が移動したり、サイクルを繰り返すと疲労が生じる可能...
続きを読むAnhui Huijian Intelligent Equipment Co., Ltd.は最近、安徽省広徳市にある生産施設の包括的な現場検査のため、ドイツの倉庫保管および物流ソリューション会社...
続きを読むモールドラックがコアワークフローツールである理由 射出成形、ダイカスト、スタンピング、ゴム成形など、金型に依存する生産環境では、金型室がボトルネックになる可能性があります。オペ...
続きを読む軽量ボルトレス棚とは何ですか? 軽量ボルトレス棚 は、ナット、ボルト、ネジを必要とせずに、小さくて軽いアイテムを収納できるように設計された一種の収納ラックです。代わりに、フレー...
続きを読むで 保管用頑丈な引出し型金型ラック 引き出し拡張メカニズムは、エンジニアリング上の最大の要求が集中する場所ですが、予算調達で最も頻繁に仕様が不足しているコンポーネントです。金型引き出しは、用途に応じて 500 kg から 5,000 kg 以上の範囲の荷重に耐えることができ、その荷重を 600 ~ 1,200 mm の距離にわたってスムーズに拡張し、横方向のたわみや偏心荷重による拘束がなく、数千サイクルにわたって信頼性の高い動作を行う必要があります。これらの要件は、標準の軽量引き出しスライドをスケールアップするだけでは満たせません。
工業用金型ラックで使用される 2 つの主な拡張システム タイプは、スチール製ローラー ベアリング スライドと再循環ボール キャリッジを備えたプロファイル ガイド レール システムです。ローラー ベアリング スライドは、冷間成形されたチャネル内を走行する硬化鋼製ローラーを使用します。これらは堅牢で、汚染に強く、メンテナンスが簡単ですが、単位幅あたりの耐荷重能力はローラーの接触応力によって制限されます。 2,000 kg を超える引き出しの場合、非常に広い間隔を持たないと 1 対のローラー スライドは実用的ではなくなり、ラックのベイ全体の幅が増加します。プロファイルされたガイド レール システム (基本的には工作機械技術から借用したリニア モーション レール) は、狭い断面ではるかに高い動的定格荷重を実現しますが、設置時の位置ずれの影響を受けやすく、定格耐用年数を達成するにはよりクリーンな動作環境が必要です。
重要な仕様パラメータは、静的耐荷重だけではなく、繰り返しの伸長サイクルにおける動的定格荷重です。 3,000 kg の静荷重で定格されるスライド システムの疲労寿命は、その荷重での全伸長サイクルが 20,000 サイクルにすぎない可能性があります。これは、毎日 2 交代で稼働する金型室で換算すると、ベアリングの交換が必要になるまでにおよそ 2 ~ 3 年かかります。購入者は、引き出しタイプの金型ラックの仕様を比較する場合、静的容量の数値だけに頼るのではなく、動的負荷サイクル定格を要求する必要があります。
金型の重量は、ほとんどの場合、金型アセンブリ自体 (コア、キャビティ プレート、エジェクター システム) の正味重量として見積もられます。この数値は金型カードに表示されるものであり、ほとんどの生産管理者が保管要件を指定するときに使用するものです。ただし、引き出しタイプの金型ラックが支えなければならない実際の荷重は、保管状態で追加の質量が蓄積されるため、公称金型重量よりも一貫して高く、場合によっては大幅に大きくなることがあります。
実際には、いくつかの要因がこの過少カウントに寄与します。
信頼性の高い設計手法は、引き出し容量を指定するときに公称金型重量に 1.25 倍の係数を適用し、それを最大動作荷重定格ではなく最小動作定格荷重として扱うことです。当社のストレージは頑丈です 引き出し式金型ラック 公称金型重量数値では日常的に見逃される現実世界の荷重条件を考慮して、完全な安全係数を適用して、宣言された使用荷重で定格およびテストされています。
金型ラック引き出しの表面構成については、調達の会話ではほとんど議論されませんが、保管中の金型の状態、取り扱いのしやすさ、金型の取り出しと準備に必要な時間に直接影響します。最も一般的な引き出し表面である平らな鋼板は、製造が簡単で汎用性がありますが、すべての金型タイプや保管期間に最適な表面というわけではありません。
フルカバーの平板は最大の接触面積を提供し、平らな機械加工されたベース表面を持つ金型に適しています。主な仕様上の問題は、表面の平坦度の公差です。全荷重時に引き出しプレートが 3 ~ 5 mm 以上たわむと、不均一な支持状態が生じ、3 点荷重用に設計されていない金型ベース プレートに応力が生じる可能性があります。リブは、金型の設置面積の下の中間スパンのたわみを最小限に抑えるように配向する必要があります。そのためには、総重量だけでなく、引き出しに対する金型の質量中心の位置を知る必要があります。
スチール製のスラットまたはバー格子の表面により、クーラント、切削液、離型剤の残留物がプラットフォームの表面に溜まるのではなく、引き出しから排出されます。これは、完全な洗浄を行わずに保管庫にカビが侵入する施設では特に有益です。構造上のトレードオフとして、設置面積の小さい金型からの集中荷重がプレート全体に分散されるのではなく、個々のバーにかかるため、接触点での局所的な応力が増大し、バーのピッチが粗すぎる場合には柔らかい金型の表面に痕跡が残る可能性があります。
寸法要件が厳しい高価値の精密金型を保管する施設の場合、引き出しには、金型を定義された方向に位置合わせする機械加工位置決めブロックまたは調整可能な V ブロックを取り付けることができます。これにより、引き出しの伸長中に金型が移動すること(滑らかな平らなプレート上に重い金型がある場合には実際のリスク)が防止され、昇降装置が位置を変更することなく一貫して金型リフト ポイントに係合できるようになります。位置決め機能の追加製造コストは、通常、取り扱い時間の短縮と、保管による移動後の再検査の不要化により、最初の 1 年以内に回収されます。
3,000 kg の金型を運ぶ完全に拡張された引き出しは、あらゆる倉庫保管システムの中で最も局所的な負荷が要求されるものの 1 つとなります。完全に伸長することによって生成されるカンチレバー モーメント (金型の重量とラックの前面からの伸長距離の積) は、引き出しガイド システムによって完全に抵抗され、スライド マウント構造を通じてラック フレームに戻される必要があります。この荷重経路がガイドの破損、取り付けボルトのせん断、または溶接の亀裂によって遮断されると、その結果、引き出し全体の重量が制御不能になり突然降下します。
構造的な冗長性を持たずに設計されたラック システムは、拡張機構を通る単一の荷重経路の完全性に依存します。冗長性を追加するということは、障害イベントにのみ関与する二次的なサポート要素を組み込むことを意味し、通常の動作条件下ではアクティブにならずに致命的なドロップを防止します。頑丈な引出しタイプの金型ラック設計で使用される最も実用的な冗長性対策には、次のものがあります。
冗長機能を指定するとコストが増加します (通常、ドロワー メカニズムのコストの 12 ~ 18%) が、これは適切な比較基準であり、ラックの総コストではありません。数十万元相当の工具が関与する金型落下イベントによる責任と操業の中断に対して、エンジニアリング投資は正当化されます。
金型の識別と取り出しの効率は、物理的な保管システムが適切に設計されている場合でも、30 ~ 50 個を超える金型を保管する施設では繰り返し発生する運用上のボトルネックです。引出しタイプの金型ラック固有の利点、つまり各金型が個別に取り出して検査できる専用の引出しを占有するという利点は、識別システムによって複数の引出しを連続して開かなくても正しい引出しを見つけることができる場合にのみ完全に実現されます。
物理的なラベル付けがベースラインです。ラベル ホルダーは各引き出しの前面に取り付けられており、ラックの通路側の面に近づくと表示されます。実際的な要件は、金型室の環境でもラベルが判読できる状態を保たなければならないことです。オイルミスト、湿気、および時折生じる衝撃により、プラスチックホルダーに入れられた紙ラベルは 6 ~ 12 か月後には信頼できなくなります。ステンレススチールの刻印タグまたはレーザーマーキングされた内容を備えた陽極酸化アルミニウムプレートは、定期的に冷却剤や離型剤にさらされる環境に適した仕様です。
引き出しレベルでの RFID 統合は、生産サイクルが短く、切り替えが頻繁な金型を管理する施設で採用されることが増えています。引き出し前面に埋め込まれた、または取り付けられた RFID タグは、ラック通路面にある固定アンテナまたはハンドヘルド リーダーによって読み取られ、手動でスキャンすることなく物理的な引き出しの位置を金型管理データベースにリンクします。重要な統合要件は、RFID タグの位置がシステム内のすべてのドロワーで一貫している必要があることです。アンテナ読み取りゾーンの中心から 20 ~ 30 mm を超える変動があると、信号反射がすでに課題となっているハイメタル環境での読み取り信頼性が低下します。社内の研究開発能力とカスタマイズ可能な引き出しの製造により、標準化されたタグポケットを備えた RFID 互換の引き出し前部を、現場での後付けではなく工場統合オプションとして設計できます。
バーコードと QR コード システムは中間点を占めます。つまり、インフラストラクチャ コストが RFID よりも低く、UV 安定性インクを使用して金属裏打ちされたポリエステル素材に印刷すると、紙ラベルよりも耐久性が高くなります。タブレットやモバイルWMS端末と連携したハンドヘルドスキャナにより、引き出しを伸ばす前に位置を確認できるため、同じような工具セットが複数保管されている施設内で、間違った金型を取り出してしまうリスクが軽減されます。
引き出しタイプの金型ラック システム、特に重い金型を多段に配置するように構成されたシステムでは、標準的な倉庫の床スラブが技術的介入なしでサポートできる値を頻繁に超える床荷重集中が発生します。ベイごとに 6 つの引き出しに 3,000 kg の金型を保管する 2 段金型ラックは、4 つのベースプレート設置面積に分散される潜在的な合計ベイ荷重 (ラック構造の重量は含まない) 36,000 kg を運ぶことができます。ベースプレートが小さく、コンクリート スラブが薄い場合、各ベースプレートの下の床圧力は 1 平方メートルあたり 80 ~ 100 トンを超えることがあります。
モールド ラックの設置計画プロセスの最初のステップは、設置エリアの構造エンジニアの床荷重認定を取得することです。建物の一般的な床容量仕様ではなく、点荷重の挙動を反映しない名目上の均一分布荷重です。ラックのベースプレートの下にある点荷重は、スラブのパンチングせん断応力の点で分散荷重とは異なる挙動を示します。また、1 平方メートルあたり 5 トンの分散荷重向けに設計された古い倉庫の床は、総重量が分散容量内であっても、ベースプレートの集中荷重が 20 トンになると、パンチング破壊に対して脆弱になる可能性があります。
床面積が限界に達している場合、実際的な解決策には次のようなものがあります。
保管中の金型表面の腐食は、製造施設における金型損傷の中で最もコストがかかり、防止可能な形態の 1 つですが、保管環境の問題として検討されるのではなく、単に腐食防止剤の不適切な適用のみが原因であることがよくあります。引出しタイプの金型ラック設計は、保管前に金型表面に塗布される防錆剤化合物に関係なく、表面の酸化を促進または遅らせる形で、保管された金型の周囲の微小環境に影響を与えます。
ほとんどの金型保管環境では、結露が主な腐食要因となります。熱質量の大きな金型、特に高温の生産サイクル後に保管された大型のダイカスト工具はゆっくりと冷却され、表面温度が低下するにつれて周囲空気の露点を通過します。密閉または半密閉の引き出し内で金型を囲む空気の循環が制限されている場合、湿気が金型表面で凝結し、長時間接触したままになります。密閉された引き出しハウジング (固体のサイド パネルとトップ カバー) を備えたラック設計では、滞留したエア ポケットが生成され、保管されている金型の周囲の空気を循環させるオープン フレーム ラックと比較して、この影響が悪化します。
引出し型金型保管庫の腐食リスクを軽減する実用的な設計機能には、次のようなものがあります。
ラックの設計で補えないのは、保管前の表面処理が不十分であることです。蒸気相腐食防止剤 (VCI) フィルムのラッピング、すべての未塗装表面への防錆油の塗布、密閉されたパーティング ラインの保護は、保管中の金型腐食に対する主な防御手段となります。ラックの役割は、これらの処理が効果的に機能する条件を作り出すことです。つまり、単に金型が置かれる乾燥した床を提供するのではなく、結露、汚染、蓄積された水分との接触時間を最小限に抑えることを意味します。
引出し延長移動距離は、特定の施設での金型の安全な持ち上げと取り扱いに必要な実際の移動距離の系統的な分析が行われずに、600mm、800mm、または完全延長などの概数に設定されることが多い仕様パラメータです。規定を下回る移動距離は、取り扱いの困難さと怪我のリスクの一般的な原因です。指定された移動距離を超えると、ガイド システム上のカンチレバー モーメントが増加し、所定の金型重量に対するラックの構造容量を超える可能性があります。
必要な引き出しの最小移動距離は、金型の形状、使用する吊り上げ装置の種類、およびラックの前に利用できる空きスペースによって決まります。支配的な計算には 3 つの変数が含まれます。
体系的なアプローチとしては、金型を所定の位置に配置した完全に拡張した引き出しの縮尺図面を作成し、クレーン フック アプローチの形状と通路の境界を重ね合わせ、選択した移動距離で昇降クリアランスと通路の出口の要件が両方とも満たされていることを確認します。この絞り加工の所要時間は 1 時間未満で、引き出しタイプの金型ラックに関する設置後の最も一般的な不満、つまりクレーンが工具と安全に係合するのに引き出しが十分に伸びていないという問題が解消されます。
私たちの専門チーム
あなたをサポートする準備ができています。